

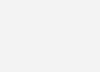
Bei einer 4-Spannfutter-Laserrohrschneidmaschine beträgt die minimale Spannkraft, die erforderlich ist, um ein Verrutschen während der Beschleunigung zu verhindern, Fclamp
Eine 4-Spannfutter-Laserrohrschneidmaschine positioniert und dreht das Rohr mithilfe von vier synchronisierten Spanneinheiten: zwei auf der Zuführungsseite und zwei auf der Ausführungsseite. Diese Konfiguration ermöglicht das Schneiden der gesamten Rohrlänge ohne ungeschnittenen Rest. Die Spannkraft muss jedoch hoch genug sein, um ein Verrutschen des Rohrs unter der Beschleunigung der Drehachsen und der linearen Bewegung des Schneidkopfes zu verhindern, gleichzeitig aber niedrig genug, um ein Quetschen oder Ovalisieren dünnwandiger Rohre zu vermeiden. Rohrverformungen beeinträchtigen die Schnittgenauigkeit direkt: Ein ovalisiertes Rohr führt zu einer Verschiebung des Laserfokus relativ zur Oberfläche, was unvollständige Schnitte, Schlacke oder Düsenkollisionen zur Folge haben kann.
Dieser Artikel stellt ein quantitatives Modell zur Berechnung der erforderlichen Spannkraft vor, beschreibt die Verformungsgrenzen für gängige Rohrgrößen und präsentiert eine Kontrollstrategie mit unabhängiger Spannfutterdruckeinstellung basierend auf der Rohrgeometrie und der Schnittposition.
Die 4-Spannfutter-Konfiguration – Funktionsverteilung

Eine typische 4-Spannfutter-Laserrohrschneidmaschine hat folgenden Aufbau (von der Zufuhr zur Ausfuhr):
| Position des Spannfutters | Funktion | Typischer Klemmkraftbereich (kN) | Betätigungsgeschwindigkeit |
|---|---|---|---|
| Spannfutter 1 (Zulauf außen) | Zieht das Rohr in die Maschine; stützt lange Überhänge | 5-20 | langsam |
| Chuck 2 (Zuführung innen) | Dreht das Rohr zum Schneiden; präzise Positionierung | 3-15 | Schnell |
| Chuck 3 (innerer Auslauf) | Dreht das Rohr; stützt das abgeschnittene Ende | 3-15 | Schnell |
| Chuck 4 (Außenauslauf) | Hält Reste zurück; gibt abgeschnittene Stücke ab | 5-20 | langsam |
Beim Schneiden wird das Rohr von den Spannfuttern 2 und 3 (den Spannfuttern der „Schneidzone“) gehalten. Die Spannfutter 1 und 4 dienen zum Einlegen, Positionieren und Abstützen langer Werkstücke. Die Zwei-Spannfutter-Konfiguration (2 und 3) ermöglicht es dem Laserkopf, zwischen ihnen zu schneiden, sodass kein Reststumpf zurückbleibt.
Kräfte, die beim Schneiden auf das Rohr wirken
Das Rohr ist drei Arten von Kräften ausgesetzt:
| Kraftart | Quelle | Größenordnungsschätzung |
|---|---|---|
| Trägheit (Beschleunigung) | Rotationsbeschleunigung der Rohrmasse | Fa |
| Schneidreaktion | Gasstrahl und Schmelzeauswurf | Fcut |
| Schwerkraft (Durchhängen) | Gewicht des langen Rohrs zwischen den Spannfuttern | Fg |
Die dominierende Kraft ist die Beschleunigung des Rohres während der Rotation. Beim Anlaufen oder Anhalten der Rohrrotation (z. B. beim Positionieren für den nächsten Schnitt) erzeugt die Winkelbeschleunigung eine Tangentialkraft an der Spannfutterschnittstelle. Die erforderliche Klemmreibung muss diese Tangentialkraft übersteigen.
Tangentiale Beschleunigungskraft: Ft
COHO Expo bei der r ist der Radius des Rohres (m), α ist die Winkelbeschleunigung (rad/s²). Für ein Rohr, das sich mit 120 U/min (12.6 rad/s) dreht und in 0.2 s beschleunigt, α=63 rad/s². Für ein Rohr mit 100 mm Durchmesser (r = 0.05 m) und einer Masse von 44 kg, Ft
Die erforderliche Klemmkraft zur Erzeugung ausreichender Reibung beträgt: Fclamp
COHO Expo bei der μ ist der Reibungskoeffizient zwischen Stahl und gezahnten Spannbacken (0.2–0.4), und nchuck
Das ist eine sehr geringe Kraft. Der Hauptzweck einer hohen Klemmkraft besteht nicht darin, Schnittkräften entgegenzuwirken, sondern Vibrationen zu verhindern und das Rohr konzentrisch gegen sein eigenes Durchhängen zu halten.
Rohrverformung – Ovalität und Kollaps
Dünnwandige Rohre (Durchmesser/Wandstärkenverhältnis) D/tRohre mit einem Durchmesser von über 50 mm neigen unter radialer Spannkraft zur Ovalisierung. Die elastische Verformung eines Rohres unter einer Punktlast (durch die Spannbacken) kann näherungsweise durch die Balkentheorie auf elastischer Unterlage oder mittels Finite-Elemente-Analyse beschrieben werden. Eine vereinfachte empirische Formel für die Ovalisierung (Durchmesseränderung) unter radialer Kraft Frad
COHO Expo bei der k ist eine Konstante (≈0.1 für Stahlrohre), Frad
BeispielFür ein Rohr mit 100 mm Durchmesser und 2 mm Wandstärke beträgt die Spannkraft 1,000 N pro Spannfutter:ΔD=200,000×(23)0.1×1000×(1003)
Das ist absurd – das Rohr würde zusammenbrechen. Offensichtlich ist die Formel bei großen Verformungen nicht linear; ab wenigen Prozent des Durchmessers knickt das Rohr plastisch aus. Die praktische Grenze für die elastische Ovalisierung liegt bei etwa 0.5 % des Durchmessers (0.5 mm bei einem 100-mm-Rohr). Daher ist die zulässige radiale Klemmkraft deutlich geringer.
Aus der praktischen Erfahrung beim Rohrschneiden ergibt sich folgende maximale sichere Klemmkraft für dünnwandige Rohre:
| Wandstärke (mm) | Maximale Spannkraft pro Spannfutter (N) | Empfohlen für |
|---|---|---|
| 0.5-1.0 | 200-400 | Edelstahl, Aluminium |
| 1.0-2.0 | 400-800 | Stahl |
| 2.0-3.0 | 800-1,500 | Stahl |
| 3.0-5.0 | 1,500-3,000 | Stahl, dickwandig |
| > 5.0 | 3,000-8,000 | Schweres Rohr |
Diese Werte liegen weit unter den Kräften, die das Rohr zerquetschen könnten, aber auch unter der Reibungskapazität, die erforderlich ist, um hohen Beschleunigungen oder hohen Rohrgewichten standzuhalten. Bei langen, schweren Rohren besteht die Lösung nicht darin, die Spannkraft zu erhöhen (was das Rohr verformen würde), sondern darin, Stützrollen (Gleitlager) zwischen den Spannfuttern einzusetzen, um das Gewicht zu tragen, und mehrere Spannfutter mit verteilter, geringerer Kraft zu verwenden.
Strategien zur Deformationskontrolle
1 Unabhängige Spannfutterdruckregelung

Jedes Spannfutter einer modernen 4-Spannfutter-Maschine verfügt über proportionale Druckregelventile (z. B. 0–10-V-Signal an einen pneumatischen oder hydraulischen Regler). Das Steuerungssystem kann für jedes Spannfutter unterschiedliche Drücke einstellen, basierend auf:
- Rohraußendurchmesser und Wandstärke (Eingabe durch den Bediener oder ein Lasermesssystem).
- Position des Rohres entlang der Achse (Spannfutter in der Nähe des Schneidkopfes können mit niedrigerem Druck arbeiten, um die auf die Schnittzone übertragenen Vibrationen zu reduzieren).
- Rohrmaterial (Aluminium erfordert eine geringere Kraft, um Beschädigungen zu vermeiden; Stahl verträgt eine höhere Kraft).
Der Kontrollalgorithmus: Pchuck
Geometrie der 2-Kühen-Backen – Reduzierung der Kontaktspannung
Gezahnte Backen konzentrieren die Kraft auf kleine Erhebungen, was den Anpressdruck erhöht und die Gefahr von Beschädigungen am Rohr birgt. Für dünnwandige Rohre sollten glatte, breite, mit Polyurethan ausgekleidete Backen verwendet werden. Bei dickwandigen Rohren bieten gezahnte Backen eine höhere Reibung bei geringerem Kraftaufwand.
Empfehlungen zum Kiefertyp :
| Backentyp | Kontaktfläche (mm²) | Reibungskoeffizient | Geeignet für |
|---|---|---|---|
| Gezahnter Stahl | 200-500 | 0.3-0.4 | Dickwandiges Rohr (Wandstärke >5 mm) |
| Glatter Stahl (gerändelt) | 500-1,000 | 0.2-0.3 | Allgemeinzweck |
| Polyurethanpad | 2,000-5,000 | 0.5–0.7 (trocken) | Dünnwandige, kosmetische Oberfläche |
Das Polyurethanpad sorgt für höhere Reibung bei geringerer Klemmkraft, da es sich der Rohroberfläche anpasst. Außerdem verhindert es Abdrücke. Allerdings verschleißt Polyurethan schneller (Austausch alle 500–1,000 Zyklen).
3 Stützrollen (stabile Auflagen)
Bei langen Rohren (Länge > 5 m oder Überhang > 2 m) hängt das Rohr unter seinem Eigengewicht zwischen den Spannfuttern durch. Diese Durchbiegung führt zu einer Exzentrizität des Rohrs relativ zur Mittellinie des Spannfutters, was ungenaue Schnitte zur Folge hat. Stützrollen werden automatisch entlang des Rohrs positioniert, tragen das Gewicht und reduzieren die benötigte Spannkraft. Die Rollen müssen mit der Drehung des Spannfutters synchronisiert sein – üblicherweise sind sie frei drehbar und folgen der Rohrbewegung.
4 Dorn für dünne Wände (D/t > 80)
Bei extrem dünnen Rohren (z. B. 50 mm Durchmesser, 0.5 mm Wandstärke) lässt sich eine Ovalisierung durch keine äußere Spannvorrichtung verhindern. Ein Dorn (Innenkern) wird in die Schnittzone des Rohrs eingeführt. Der Dorn spreizt sich gegen die Innenwand und stützt das Rohr von innen. Die äußeren Spannfutter üben dann nur eine geringe Kraft aus, um ein Verrutschen zu verhindern. Dorne werden beim Schneiden von Abgasrohren in der Luft- und Raumfahrt sowie in der Automobilindustrie eingesetzt.
Felddaten – Klemmkraft vs. Ovalität

An einem 4-Bohrfutter-Rohrlaser (6 kW Faser, 150 mm Durchmesser) wurden kontrollierte Tests mit Stahlrohren unterschiedlicher Abmessungen durchgeführt. Die Ovalität wurde vor und nach dem Einspannen mit einem Lasermikrometer gemessen.
| Rohr-Außendurchmesser (mm) | Wand (mm) | D/t-Verhältnis | Spannkraft pro Spannfutter (N) | Ovalität vor dem Öffnen (mm) | Ovalität nach (mm) | Schnittqualität |
|---|---|---|---|---|---|---|
| 50 | 3.0 | 16.7 | 2,000 | 0.05 | 0.08 | Ausgezeichnet |
| 50 | 1.5 | 33.3 | 800 | 0.10 | 0.25 | Gut |
| 50 | 1.0 | 50 | 400 | 0.15 | 0.60 | Randbelag (Schlacke an den Seiten) |
| 100 | 3.0 | 33.3 | 2,500 | 0.08 | 0.30 | Gut |
| 100 | 2.0 | 50 | 1,000 | 0.12 | 0.70 | Marginal |
| 100 | 1.5 | 66.7 | 600 | 0.20 | 1.20 | Mangelhaft (ungleichmäßiger Schnitt) |
| 150 | 5.0 | 30 | 5,000 | 0.06 | 0.15 | Ausgezeichnet |
| 150 | 3.0 | 50 | 1,500 | 0.12 | 0.65 | Marginal |
Beobachtung : Eine Ovalität von mehr als 0.5 mm führte zu deutlichen Schnittfehlern – der Laserstrahl verfehlte den Fokus an den ovalisierten Seiten, was zu unvollständigem Durchdringen und Schlackebildung führte. Bei D/t-Verhältnissen > 50 ist eine zusätzliche Unterstützung (z. B. Auflage oder Dorn) erforderlich, um eine gleichbleibende Qualität zu erzielen.
Optimierungs-Workflow für Spannparameter
- Abmessungen und Material des Eingangsrohrs in die Steuerungssoftware (z. B. HypCut oder XC3000 Rohrschneidmodul).
- D/t-Verhältnis berechnenBei einem D/t-Wert > 50 sollten Sie eine Lünette oder einen Dorn (falls vorhanden) verwenden.
- Anfangsklemmdrücke einstellen Aus der Tabelle in Abschnitt 3 geht hervor, dass der untere Wert für Aluminium und der obere Wert für Stahl gilt.
- Testen Sie eine Probe – die Schnittqualität am Anfang, in der Mitte und am Ende des Rohrs prüfen.
- Wenn sich auf einer Seite des Schnitts Schlacke bildet (Bei Asymmetrie) kann das Rohr ovalisiert sein. Reduzieren Sie die Klemmkraft um 20 % und führen Sie einen erneuten Test durch.
- Wenn das Rohr rutscht Bei Rotation (erkennbar an einer Abweichung des Encoders oder einem Positionsfehler) die Klemmkraft um 10–20 % erhöhen, bis das Schlupf aufhört.
- Für sehr lange Rohre (>6 m), programmieren Sie die Maschine so, dass sie die Spannfutter 1 und 4 verwendet, um das Rohr straff zu ziehen (geringe Kraft, hohe Reibung), wodurch die Belastung der Spannfutter 2 und 3 reduziert wird.
Moderne Steuerungen passen die Schließkraft automatisch anhand einer Materialbibliothek an. Der Bediener muss lediglich Durchmesser, Wandstärke und Werkstoffgüte eingeben.
Wechselwirkung mit Laserschneidparametern
Die Ovalität des Laserrohrs beeinflusst den Fokusabstand des Lasers zur Oberfläche. Bei einem ovalen Rohr wandert die Oberfläche mit der Rotation des Rohrs zwischen Fokus und Unschärfe. Dies führt zu periodischen Schwankungen in der Schnittqualität – einem sinusförmigen Muster aus Schlacke und sauberem Schnitt entlang des Umfangs. Zur Minderung empfiehlt sich Folgendes:
- Eine größere Schärfentiefe (längere Brennweite, z. B. 200 mm statt 125 mm) zur Toleranz von Oberflächenabweichungen von ±0.5 mm.
- Adaptive Fokussteuerung: Ein kapazitiver Sensor misst den Abstand zur Rohroberfläche und passt den Fokus in Echtzeit an (verfügbar bei High-End-Schneidköpfen). Dadurch können Ovalitäten bis zu 1 mm kompensiert werden.
Vergleichstabelle – Spannfutterkonfigurationen für verschiedene Rohre
| Rohr Typ | OD (mm) | Wand (mm) | D/t | Empfohlene Anzahl an Futterstücken | Spannkraft pro Spannfutter (N) | Unterstützung benötigt |
|---|---|---|---|---|---|---|
| Strukturrohr | 100 | 8 | 12.5 | 4 | 5,000 | Nein |
| Allgemeines Rohr | 80 | 4 | 20 | 4 | 2,500 | Nein |
| Dünne Wand | 60 | 2 | 30 | 4 (bei reduziertem Druck) | 800 | Gleichmäßige Ruhe |
| Sehr dünn | 50 | 1 | 50 | 4 (mit Polyurethanbacken) | 400 | Ruhige Ruhepause empfohlen |
| Ultradünn | 80 | 1 | 80 | 4 (geringe Kraft) + Dorn | 200 | Dorn erforderlich |
Fazit
Die Spannkraft in einer 4-Bohrfutter-Laserrohrschneidmaschine muss sorgfältig aufeinander abgestimmt werden, um ein Verrutschen zu verhindern und gleichzeitig eine Verformung des Rohres zu vermeiden. Die zur Beschleunigungskompensation erforderliche Kraft ist gering (einige hundert Newton), in der Praxis sind die Kräfte jedoch oft höher, um das Rohrgewicht auszugleichen und Schwingungen zu dämpfen. Zu hohe Kräfte führen zu einer Ovalisierung dünnwandiger Rohre (D/t > 50) und damit zu Schnittfehlern.
Die optimale Strategie sieht eine unabhängige Druckregelung für jedes Spannfutter vor, wobei die Spannfutter in der Nähe des Schneidkopfes mit geringerer Kraft arbeiten, um die Vibrationsübertragung zu minimieren. Stützrollen (Laufrollen) tragen das Gewicht des Rohrs und ermöglichen so geringere Spannkräfte. Für ultradünne Rohre (D/t > 80) ist ein Innendorn erforderlich.
Die Bediener sollten das D/t-Verhältnis berechnen und die Spannkraft anhand vorgegebener Tabellen auswählen und anschließend durch Testschnitte feinjustieren. Die Ovalitätsmessung vor und nach dem Spannen dient der Validierung der Einstellungen. Durch die Kontrolle der Verformung erzielt die Maschine eine gleichbleibende Schnittqualität über die gesamte Rohrlänge.
Weiterlesen: Langzeit-Tracking-Daten: Einfluss des Laserleistungsabfalls auf die Schnittgeschwindigkeit
Häufig gestellte Fragen
F: Woran merke ich, ob das Rohr beim Schneiden durchrutscht?
A: Überwachen Sie die Rückmeldung des Drehgebers. Weicht die Ist-Position wiederholt um mehr als 0.5° von der Soll-Position ab, tritt Schlupf auf. Achten Sie außerdem auf quietschende oder pfeifende Geräusche der Spannfutter. Erhöhen Sie die Spannkraft schrittweise um 10 %, bis kein Schlupf mehr auftritt.
F: Kann ich für Aluminiumrohre die gleiche Klemmkraft wie für Stahlrohre verwenden?
A: Nein. Aluminium hat einen niedrigeren Reibungskoeffizienten (0.1–0.2) und einen niedrigeren Elastizitätsmodul (70 GPa) und verformt sich daher leichter. Verwenden Sie 40–60 % der Kraft, die Sie für Stahl mit denselben Abmessungen anwenden würden, und verwenden Sie glatte oder Polyurethan-Backen, um Beschädigungen zu vermeiden.
F: Was ist die maximal zulässige Ovalität beim Präzisionslaserschneiden?
A: Beim Rohrschneiden sollte die Ovalität für hochpräzise Arbeiten ≤ 0.2 % des Durchmessers (z. B. 0.2 mm bei einem 100-mm-Rohr) und für die allgemeine Fertigung ≤ 0.5 % betragen. Oberhalb von 0.5 % wird die Fokusabweichung signifikant.
F: Meine Maschine hat nur zwei Spannfutter. Wie unterscheidet sich die Verformungskontrolle?
A: Zweifuttermaschinen benötigen typischerweise höhere Spannkräfte, da keine zusätzliche Unterstützung vorhanden ist. Dies schränkt ihre Fähigkeit, dünnwandige Rohre verformungsfrei zu schneiden, stark ein. Vierfuttermaschinen sind für dünnwandige Rohre besser geeignet.
F: Wie oft sollten Polyurethan-Spannbacken ausgetauscht werden?
A: Alle 500 Zyklen oder 40 Betriebsstunden prüfen. Austauschen, wenn das Polyurethan Risse, Eindellungen oder Elastizitätsverlust aufweist. Abgenutzte Backen verringern die Reibung und erhöhen das Beschädigungsrisiko.
Referenzen
- Bedienungsanleitung für Yihai-Laserschneidmaschinen. Abschnitt 3.1: Maschinenstruktur; Abschnitt 4.3: Wechseltisch (pneumatische Betätigung des Spannfutters). (Firmeninternes Dokument)
- Benutzerhandbuch für das Laserschneidsystem der Serie XC3000S. Raytools AG. Abschnitt über das Rohrschneidmodul.
- Benutzerhandbuch für die HypCut Laserschneid-Steuerungssoftware, Version 1.4. Abschnitt 4: Produktion – Mehrstationsbearbeitung.
- ISO 8493:1998Metallische Werkstoffe – Rohr – Driftexpansionsversuch. (Referenz für die Rohrverformbarkeit)
- Laser Institute of America. (2021). Spannstrategien für das Laserschneiden von Rohren. LIA Technischer Leitfaden TG‐TUBE‐2021.
- Adams, SM (2005). BlechbiegezugabeKETIV Virtuelle Akademie. (Allgemeine Grundlagen der Metallbearbeitung)
